Помилка у виборі апарата часто виявляється не в день купівлі, а під час першого шва: напруга в мережі просідає, дріт застрягає або метал пропалюється. Щоб уникнути цього, зіставте тип робіт, товщину заготовок і умови в майстерні. Врахуйте три речі:
- тип апарата визначає технологію зварювання;
- зварювальний струм добирають з урахуванням металу та можливостей мережі;
- витратні матеріали й безпека впливають на результат не менше, ніж сам апарат.
Типи зварювального обладнання для майстерні
Для супутніх операцій після зварювання можуть стати в пригоді німецькі фірмові інструменти: ними зачищають, підганяють і закріплюють деталі, а також розбирають вузли.
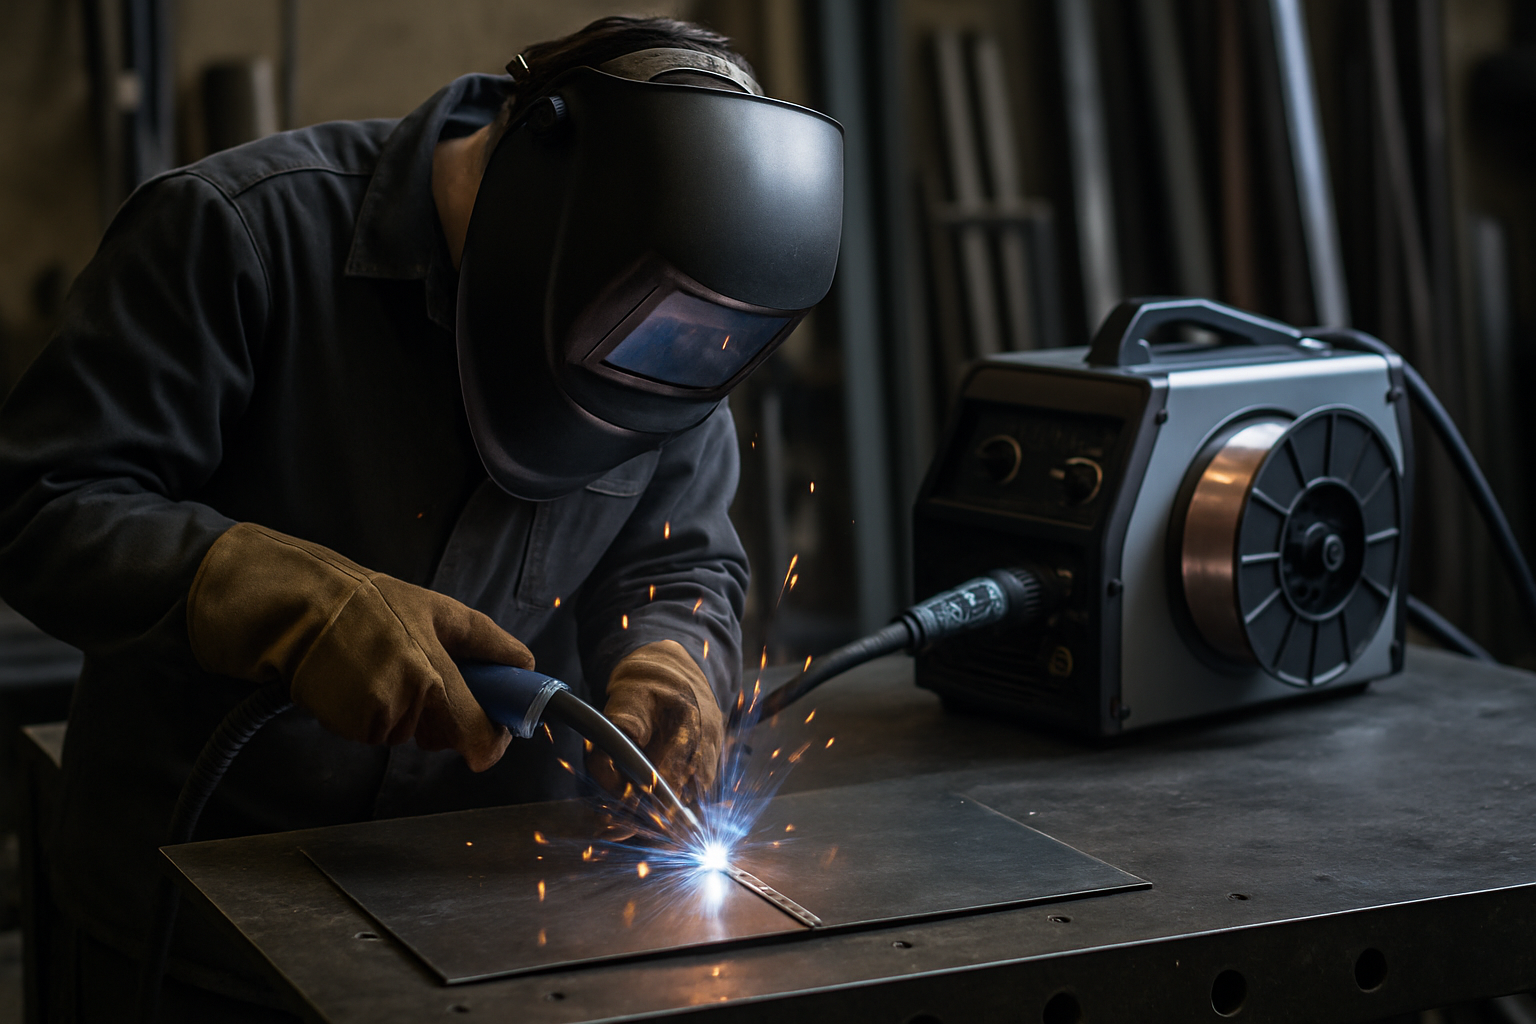
Для універсальної майстерні найчастіше обирають MMA-інвертор, напівавтомат MIG/MAG або аргонодуговий апарат TIG. MMA працює штучними електродами й підходить для ремонту воріт, рам, кронштейнів та інших виробів зі звичайної сталі. MIG/MAG автоматично подає дріт, тому з ним зручніше виконувати довгі шви й працювати з тонким листом. TIG дає змогу акуратно зварювати нержавійку, алюміній і тонкі деталі, але потребує більше навичок і часу.
| Тип апарата | Коли обирати | Основний компроміс |
| MMA | Товста сталь, роботи надворі, ремонтні завдання | Більше бризок і шлаку |
| MIG/MAG | Кузовні роботи, тонкий метал, серійні шви | Потрібні газ і захист від вітру |
| TIG | Нержавійка, алюміній, видимі точні шви | Нижча швидкість роботи |
| Плазморіз | Різання листа та заготовок перед зварюванням | Не замінює зварювальний апарат |
Якщо в майстерні переважно працюють із профільною трубою та листовою сталлю, для початку підійде MMA або MIG/MAG-апарат. Для ремонту автомобільних кузовів частіше обирають напівавтомат, оскільки він дає змогу точніше контролювати нагрів тонкого металу. TIG варто розглядати, коли важливі акуратний вигляд шва та точність роботи.
Потужність апарата залежно від товщини металу


Апарат обирають не лише за максимальним струмом у паспорті. Враховуйте товщину металу, тривалість роботи та стан електромережі. Для побутових і гаражних завдань часто вистачає інвертора зі струмом 160-200 А: з ним можна використовувати електроди діаметром 2-4 мм. Моделі на 250 А доречні для регулярного зварювання товстих заготовок, але потребують надійної мережі та правильно підібраного захисного автомата.
Для MMA можна орієнтуватися на діаметр електрода: 2 мм зазвичай використовують для металу завтовшки близько 1,5-2 мм, 3 мм – для 3-5 мм, а 4 мм – для деталей від 5 мм. Струм встановлюють у межах, рекомендованих виробником електродів, а потім коригують після пробного шва. За надто низького струму кромки не проплавляться, а надто високий може пропалити тонкий лист.
Для напівавтомата важливі одночасно зварювальний струм і швидкість подавання дроту. Лист завтовшки 1 мм під час кузовного ремонту часто зварюють короткими прихватками, щоб зменшити ризик деформації. Профільну трубу завтовшки 3 мм можна варити суцільним швом, попередньо очистивши кромки від іржі, фарби та цинкового покриття.
Не варто брати апарат впритул до поточних потреб. Запас приблизно 20-30% за струмом допомагає не працювати постійно на межі можливостей обладнання.
Витратні матеріали для зварювання
Витратні матеріали добирають під конкретний спосіб зварювання: електроди не замінять дріт, а дріт не працюватиме без відповідного газу. Під час вибору Зварювальне обладнання перевіряють сумісність із дротом, пальником, полярністю та діаметром електродів. Перед купівлею також варто врахувати тип і товщину металу, а також умови роботи – у приміщенні чи надворі.
- Для MMA потрібні електроди відповідного діаметра, тримач, затискач маси та щітка для шлаку.
- Для MIG/MAG знадобляться дріт, контактні наконечники, сопла, ролики подавання та захисний газ.
- Для TIG готують вольфрамові електроди, присадний дріт, керамічні сопла й аргон.
Дріт і присадний матеріал добирають за матеріалом деталі. Звичайну конструкційну сталь не варто зварювати присадкою для нержавійки: властивості такого шва буде складно передбачити. Не використовуйте вологі електроди – волога погіршує стабільність дуги та може спричинити пористість шва.
Безпечне робоче місце зварника
Безпечне робоче місце передбачає негорючу зону навколо зварювання та справну вентиляцію. Іскри можуть відлітати на значну відстань, тому паливо, розчинники, фарбу й тирсу потрібно прибрати або закрити негорючими екранами. Робочий стіл має стояти стійко, а деталь слід надійно зафіксувати, щоб вона не змістилася під час запалювання дуги.
- Перед підключенням апарата перевірте кабелі, ізоляцію, затискач маси та вилку.
- Надягніть маску зі світлофільтром, краги, закритий бавовняний або спеціальний одяг і міцне взуття.
- Забезпечте витяжку або провітрювання, особливо під час роботи з пофарбованим чи оцинкованим металом.
- Тримайте поруч справний вогнегасник, а після завершення роботи перевірте, чи не залишилося осередків тління.
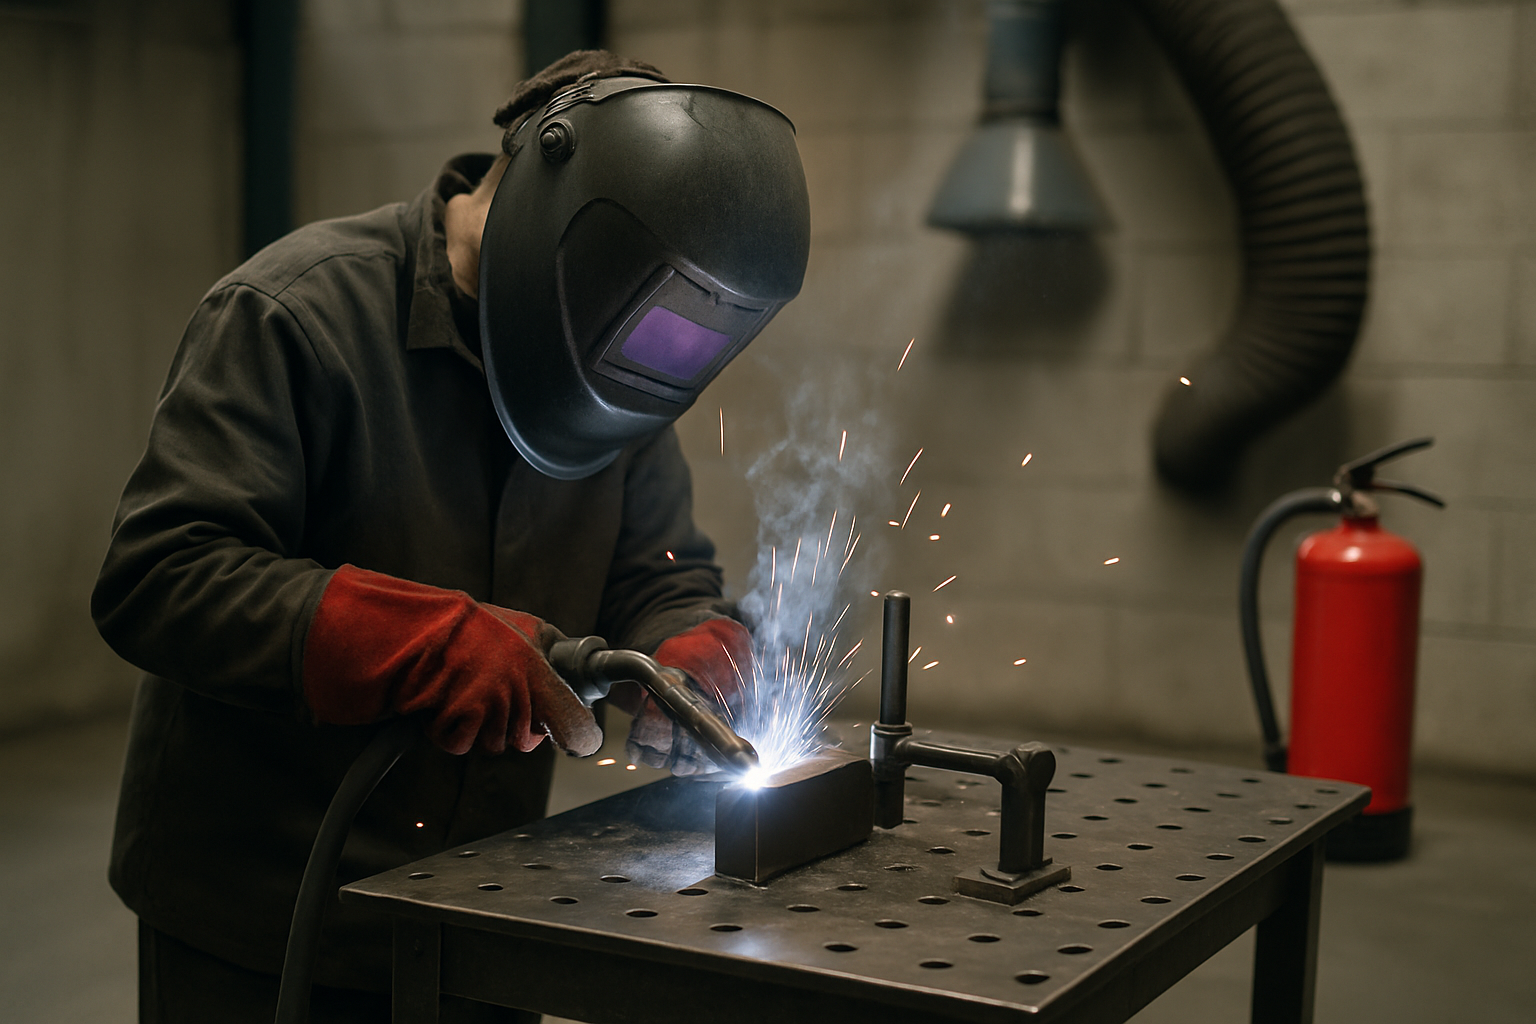
Маска захищає очі та шкіру від ультрафіолетового випромінювання дуги. Не зварюйте в мокрих рукавицях, стоячи на вологій підлозі або в тісному приміщенні без вентиляції. Газові балони зберігайте вертикально, захищайте від падіння та не залишайте біля джерел нагрівання.
Вибір апарата залежить від завдань майстерні. Для сталі й ремонтних робіт часто використовують MMA, для тонкого листа зручніший MIG/MAG, а TIG підходить для точних швів на нержавійці та алюмінії. Оцінюйте обладнання разом із витратними матеріалами та умовами робочого місця – так буде легше отримувати стабільний результат і міцні шви.